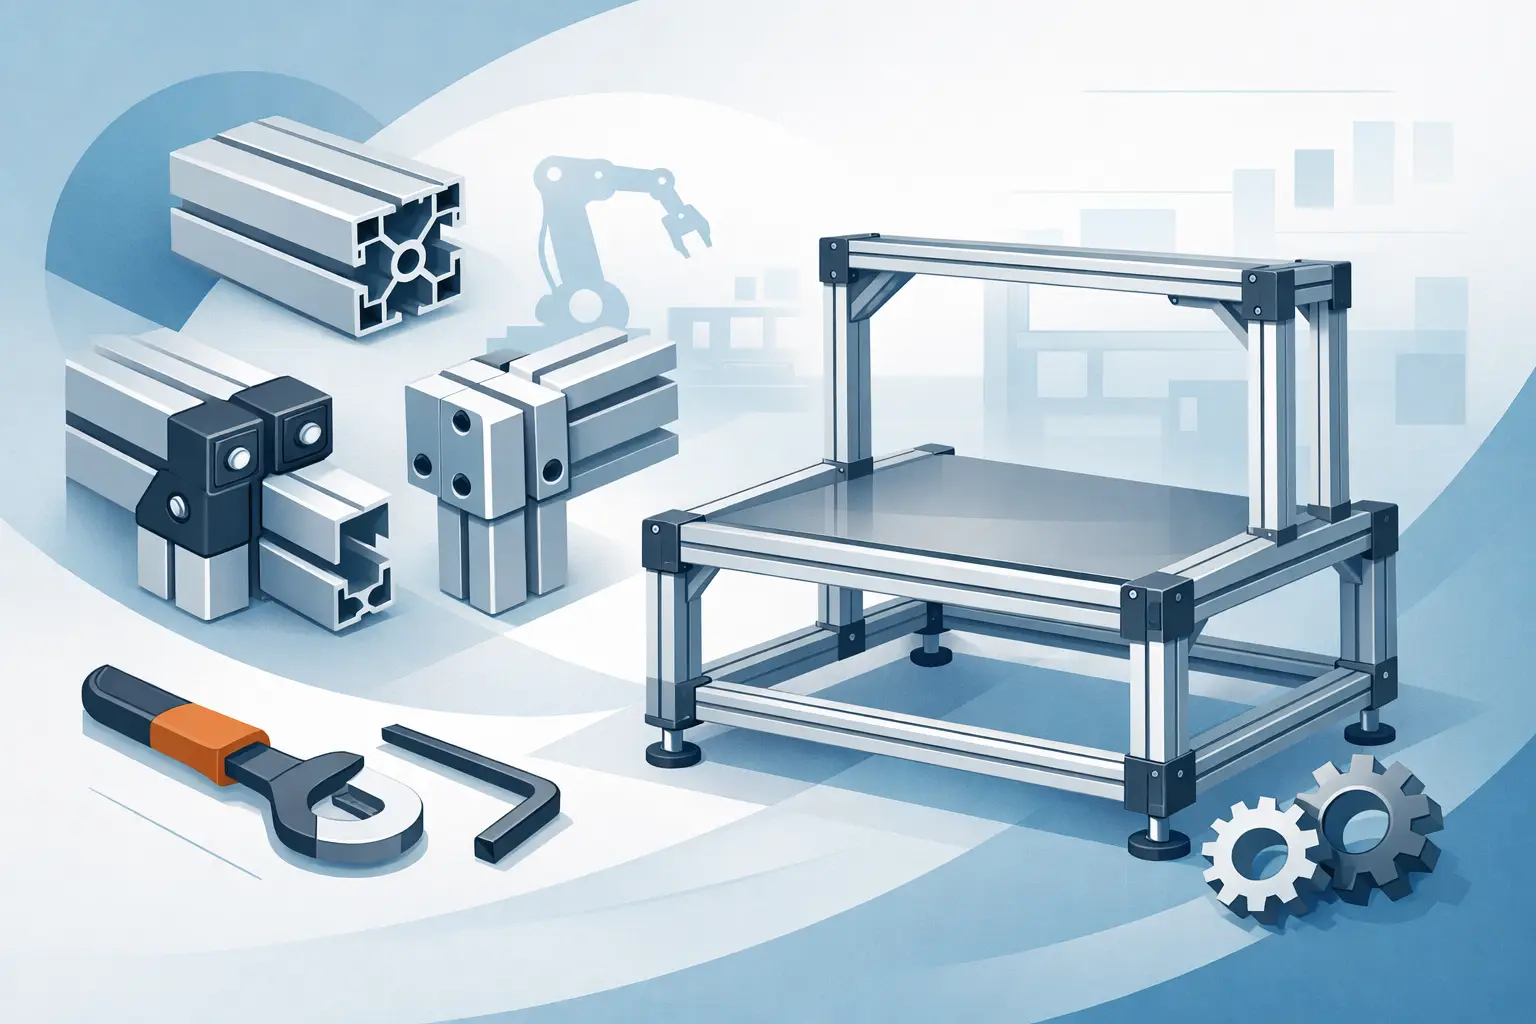
Egy gépváz hibája gyakran nem a profil keresztmetszeténél, hanem a csomópontnál kezdődik. A legjobb profilkötések gépépítéshez nem önmagukban „erősek”, hanem az adott profilsorozathoz, terheléshez, szerelési irányhoz és karbantartási igényhez illeszkednek. Egy könnyű védőburkolat, egy kézi munkaállomás, egy lineáris egységet tartó keret és egy rezgésnek kitett automatacella ugyanis eltérő kötési megoldást kíván.
A megfelelő alumínium profilkötés kiválasztása ezért műszaki döntés. Figyelembe kell venni a profil méretét, a nút szélességét, a csatlakozás helyét, a várható statikus és dinamikus terhelést, valamint azt is, hogy a szerkezetet a későbbiekben át kell-e alakítani. A gyorsan szerelhető megoldás nem minden esetben a legmerevebb, a rejtett kötés pedig nem mindig a legkönnyebben szervizelhető.
Mitől lesz jó egy profilkötés gépépítésnél?
A kötés feladata nem kizárólag két profil összehúzása. A csomópontnak át kell adnia a húzó-, nyomó-, nyíró- és adott esetben a hajlító vagy csavaró igénybevételt is. Gépkereteknél a merevség közvetlenül befolyásolhatja a pozicionálási pontosságot, a vibrációt, az ajtók és burkolatok illeszkedését, illetve a szerelt egységek üzemi viselkedését.
A választás első lépése a rendszerazonosítás. A 30-as, 40-es vagy 45-ös profilsorozat, továbbá a 6-os, 8-as vagy 10-es nútrendszer eltérő horonyanyákat, csavarokat és kötőelemeket igényelhet. Bosch kompatibilis és Item kompatibilis elemek esetén sem elegendő csak a profil külső méretét ellenőrizni: a nútgeometria, a magfurat, a horonyanya kialakítása és a csatlakozóelem mérete is meghatározza a tényleges kompatibilitást.
A terhelés mellett a szerelhetőség szintén lényeges. Ha a keret egy oldala már zárt, utólag csak olyan megoldás építhető be, amely a hozzáférhető nútból vagy homlokfuratból szerelhető. Karbantartásra tervezett gépeknél sokszor többet ér egy kívülről oldható, jól látható sarokelem, mint egy esztétikusabb, de nehezebben bontható belső kötés.
Legjobb profilkötések gépépítéshez feladattípus szerint
Nincs minden szerkezethez egyetlen optimális kötés. A következő megoldások eltérő gépépítési feladatokra alkalmasak.
Külső sarokelemek és derékszögű konzolok
A külső sarokelem az egyik leggyorsabban szerelhető megoldás. A profil nútjába helyezett horonyanyával és megfelelő csavarral rögzíthető, ezért a szerkezet később is egyszerűen módosítható. Különösen praktikus munkaasztaloknál, védőkereteknél, szállító- és anyagmozgató segédberendezéseknél, valamint olyan gépvázaknál, ahol a szerelési idő elsődleges szempont.
A nagyobb kivitelű, bordázott vagy több csavarhelyes sarokelemek a csomópont merevségét is javítják. Ez azonban nem jelenti azt, hogy minden nagy terheléshez elegendők. Hosszú konzolos kinyúlásnál, erős oldalirányú erőknél vagy ismétlődő gyorsítás-lassítás mellett a csavarok előfeszítése, a sarokelem mérete és a profil falvastagsága együtt vizsgálandó.
Belső, rejtett profilösszekötők
A rejtett kötéseknél a csatlakozóelem jellemzően a profil belsejében vagy nútjában helyezkedik el, így kívül sík, akadálymentes felület marad. Ez előnyös lehet burkolatoknál, kezelőoldali kereteknél, tisztán tartható szerkezeteknél és olyan gépeknél, ahol a kiálló kötőelemek ütközési vagy munkavédelmi kockázatot jelentenének.
Ezek a megoldások több előkészítést kérhetnek. Gyakori a homlokfurat, menetfúrás vagy megmunkált kapcsolódó furat igénye, ezért a profil hosszának és a megmunkálási rajznak pontosnak kell lennie. Méretre vágott profil rendelésekor a kötési helyek, furatok és a profilvégek funkciója már a tervezési fázisban kerüljön rögzítésre.
Automatikus és excenteres kötőelemek
Az automatikus kötőelemek, horgonykötések és excenteres csatlakozók gyors, többnyire belső szerelést tesznek lehetővé. Sok esetben jó választást jelentenek sorozatban épülő gépkeretekhez, mert csökkentik a külső kiegészítők számát, és rendezett megjelenést adnak a váznak. Előnyük, hogy megfelelő rendszerben hatékonyan továbbítják az erőket a profilszálak között.
Korlátjuk a profilspecifikusság. Egy adott kötőelem csak akkor működik megfelelően, ha a hozzá tartozó profilmag, furatátmérő és nútgeometria megfelel a gyártói rendszernek. Nem célszerű hasonló méretű, de más rendszerű profilhoz „hozzáigazítani” egy elemet, mert a megengedett terhelés és a szerelési biztonság nem lesz kiszámítható.
Lemezes összekötők és csomólemezek
A lemezes összekötőket akkor érdemes alkalmazni, amikor egy csomópontban több profil találkozik, vagy a síkbeli merevítést külön elemnek kell biztosítania. T-, L- és keresztirányú csatlakozásoknál a többfuratos acél vagy alumínium összekötőlemezek jól átlátható, szerelhető megoldást adnak. A kötés erőátadása a csavarok számával, elhelyezésével és a lemez geometriájával szabályozható.
Nagyobb gépvázaknál a csomólemez önmagában sem pótolja a megfelelő profilméretet. Ha a keret oldalirányban rugalmas, a problémát nem feltétlenül egy erősebb sarokelemmel, hanem keresztmerevítéssel, zárt keretkialakítással vagy nagyobb tehetetlenségi nyomatékú profillal lehet kezelni.
Direkt csavarozás és homlokoldali kapcsolatok
Bizonyos szerkezeteknél a profil homlokába kialakított menet és egy átmenő csavar ad egyszerű, költséghatékony kötést. Ez főként kisebb kereteknél, belső merevítőknél vagy olyan összeállításoknál előnyös, ahol a csatlakozás iránya adott. A megoldás kevés alkatrészt igényel, de a menet teherbírását, a becsavarási mélységet és a profil maganyagát ellenőrizni kell.
Gyakori hiba, amikor a homlokmenetet ismételten bontják és húzzák meg nagy nyomatékkal. Ilyenkor a menet sérülhet, különösen kisebb profilmag esetén. Rendszeres szereléshez célszerűbb lehet horonyanyás, cserélhető kötési pontot kialakítani.
A profilsorozat és a nútrendszer nem mellékes adat
A kötőelem kiválasztása előtt egyértelműen meg kell határozni a profil rendszerét. Egy 40 x 40 mm-es profil külső mérete önmagában nem biztosít kompatibilitást egy másik 40 x 40 mm-es profillal. Eltérhet a nút nyílása, a nút fenékkialakítása, a magfurat, a bordázat és a csatlakozóelem felfekvő felülete.
A horonyanya típusát is a feladat szerint kell megválasztani. A becsúszó horonyanya előnye, hogy nagyobb szerelvények előtt a profil végéről több darab is előkészíthető. A behajtható vagy kalapácsfejű horonyanya utólag is behelyezhető a nútba, ezért módosításoknál és javításoknál gyorsabb. Dinamikus terhelésű alkalmazásban a megfelelő pozicionálás, a csavar minősége és a meghúzási nyomaték legalább olyan lényeges, mint maga az anya típusa.
Tervezési szempontok rezgés és pontosság mellett
Automatizált berendezéseknél a váz nem csak tartószerkezet. A lineáris vezetékek, motorok, pneumatikus egységek, kamerák és érzékelők működése miatt a keret geometriai stabilitása is számít. Egy laza vagy nem megfelelően merev csomópont idővel elmozdulást, zajt és ismétlődő utánállítást okozhat.
A nagy dinamikájú egységet célszerű a lehető legrövidebb erőúton, zárt keretszakaszra rögzíteni. A motor vagy lineáris tengely alatti profilokat ne csak sarokelemekkel kapcsolják az alapvázhoz, ha a terhelés nyomatékot is átad. Ilyenkor a keresztirányú merevítés, a több ponton rögzített csomólemez vagy a megfelelő belső kötőelem együtt ad üzembiztos eredményt.
A kötéseket szerelés közben derékszögre kell beállítani. A profilok pontos vágása itt alapfeltétel: egy sorjás, ferde vagy pontatlan végfelületnél a csavar meghúzása nem korrigálja megbízhatóan a geometriai hibát. A felfekvő felületek tisztítása, a sorjátlanítás és az előírt meghúzási nyomaték betartása a szerelési minőség része.
Gyakori hibák a profilkötések kiválasztásánál
Az egyik leggyakoribb hiba a terhelés alábecslése. Egy burkolati kerethez megfelelő kis sarokelem nem biztos, hogy alkalmas ajtózsanérokkal, kábelcsatornával és kezelőegységgel terhelt gépoldalhoz. A teljes szerelvény tömegét, a nyitási ciklusokat és a kezelő által kifejtett erőket is számításba kell venni.
Szintén kockázatos a különböző rendszerek véletlenszerű keverése. A látszólag illeszkedő csavar, horonyanya vagy sarokelem szerelhető lehet, de ettől még nem válik szabványosan terhelhetővé. A cikkszám, a profilszéria, a nútméret és az anyagmegjelölés ellenőrzése gyorsabb, mint egy már összeépített gépváz utólagos javítása.
A túlzottan sokféle kötéstípus is nehezítheti a gyártást és a karbantartást. Egy jól megtervezett gépcsaládnál érdemes néhány bevált kötési módot standardizálni, miközben a nagy terhelésű vagy különleges csomópontok megkapják a saját, indokolt megoldásukat. Ez egyszerűsíti az alkatrész-készletezést, a szerelési utasítást és a pótalkatrész-rendelést.
Az Aluprofil rendszerben a profilsorozat, a nútméret és a kapcsolódó szerelvények szerinti választás támogatja ezt a tervezési logikát. A cél nem az, hogy minden csomóponthoz a legtöbb alkatrész kerüljön, hanem hogy minden csatlakozás a tényleges feladatának megfelelő, kompatibilis elemekből épüljön fel.
A jó gépváz a gyártásban válik láthatóvá: pontosan szerelhető, nem igényel kényszerített illesztést, és a későbbi átalakításoknál is kiszámítható marad. Ezért a profilkötést már a konstrukciós rajzon érdemes ugyanolyan részletességgel kezelni, mint a profil keresztmetszetét vagy a ráépülő gépegységeket.